Metody spawania różnią się źródłem ciepła, rodzajem elektrody i sposobem ochrony ciekłego metalu przed powietrzem. Te techniczne szczegóły pociągają za sobą praktyczne skutki. Decydują o wytrzymałości i wyglądzie spoiny, tempie pracy i koszcie sprzętu, a także o tym, czy daną techniką da się poprawnie połączyć stal nierdzewną, aluminium lub miedź. Źle dobrana metoda może poskutkować porowatymi spoinami i odkształceniami, które będą wymagać kosztownych poprawek.
Najważniejsze informacje, których dowiesz się z tego artykułu:
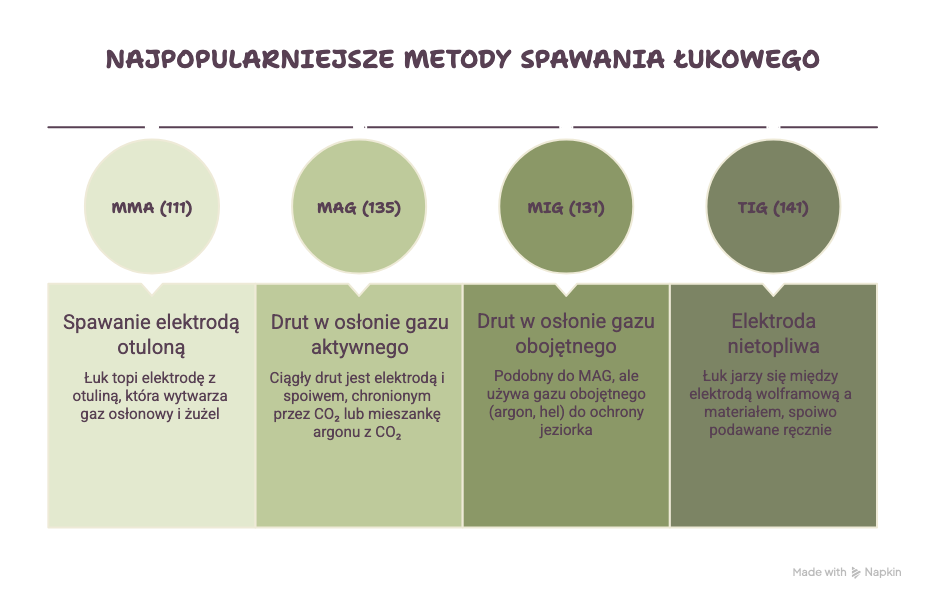
1. Najczęściej stosuje się cztery metody spawania łukowego: MMA (111), MAG (135), MIG (131) i TIG (141).
2. Do metod MIG i MAG wykorzystuje się to samo urządzenie spawalnicze, tzw. migomat.
3. Technikę spawania należy dobrać do rodzaju metalu, grubości elementów i warunków pracy.
Na czym polega proces spawania i jakie są metody spawania?
Spawanie to łączenie elementów przez miejscowe stopienie ich brzegów, zwykle z dodatkiem spoiwa. Proces spawania kończy się skrzepnięciem jeziorka, które tworzy spoinę o ciągłej strukturze metalu. W ten sposób wykonuje się połączenia w konstrukcjach stalowych, rurociągach czy zbiornikach ciśnieniowych. Norma PN-EN ISO 4063 grupuje metody spawania według źródła ciepła:
- spawanie łukowe (w tym plazmowe),
- gazowe,
- wiązkowe, czyli elektronowe i laserowe.
Najpopularniejsze metody spawania łukowego
W procesie spawania łukowego źródłem ciepła jest łuk elektryczny jarzący się między elektrodą a materiałem – stąd potoczna nazwa „spawanie elektryczne”. Popularne metody spawania z tej grupy różnią się trzema cechami: rodzajem elektrody (topliwa lub nietopliwa), sposobem ochrony jeziorka przed tlenem i azotem z powietrza oraz stopniem mechanizacji. To one wyznaczają wydajność i zastosowanie każdej techniki.
1. Metoda MMA (111) – spawanie łukowe elektrodami otulonymi
Metoda spawania MMA (Manual Metal Arc) wykorzystuje elektrodę złożoną z metalowego rdzenia i otuliny. Rdzeń topi się i tworzy spoiwo. Otulina podczas spalania wytwarza gazy osłonowe oraz żużel, który chroni krzepnącą spoinę przed utlenieniem. Elektroda skraca się w trakcie pracy, a spawacz musi płynnie ją dosuwać i utrzymywać stałą długość łuku. Dlatego jakość połączenia w dużym stopniu zależy od jego wprawy.
- Gdzie się sprawdza? Montaż i naprawy w terenie, budownictwo, konstrukcje stalowe, prace remontowe, a z odpowiednimi elektrodami także spawanie żeliwa.
- Zalety: prosta i niedroga spawarka, brak butli z gazem, możliwość pracy we wszystkich pozycjach oraz mniejsza wrażliwość na wiatr niż w metodach z zewnętrzną osłoną gazową.
- Ograniczenia: niska wydajność (wymiana elektrod, usuwanie żużla po każdym ściegu), dużo dymu, trudności przy cienkich blachach.
Wskazówka: do nauki najlepiej wybrać elektrody rutylowe – łatwo zajarzają łuk i są mniej wymagające. Elektrody zasadowe dają spoiny o lepszej udarności i odporności na pękanie, ale łatwo chłoną wilgoć. Przed pracą suszy się je zgodnie z zaleceniami producenta, ponieważ zawilgocona otulina wprowadza do jeziorka wodór, prowadząc do powstawania porów i pęknięć.
2. Metoda MAG 135 – spawanie drutem topliwym w osłonie gazu aktywnego
Metoda spawania MAG 135 (Metal Active Gas) to spawanie łukowe elektrodą topliwą w osłonie chemicznie aktywnego gazu. Elektrodą jest drut lity, który jednocześnie pełni funkcję spoiwa i jest podawany w sposób ciągły przez uchwyt spawalniczy. Osłonę tworzy dwutlenek węgla lub mieszanka argonu z CO₂. Aktywne składniki gazu wpływają na zachowanie łuku i kształt wtopienia, dlatego spawanie MAG stosuje się do stali.
- Oznaczenie: symbol 135 obejmuje wyłącznie spawanie drutem litym. Drut proszkowy w osłonie gazu aktywnego to metoda 136, a drut z rdzeniem metalicznym – 138.
- Zastosowanie: spawanie stali niestopowych, niskostopowych i wysokostopowych, m.in. konstrukcji, maszyn, pojazdów i zbiorników.
- Zalety: wysoka wydajność, brak żużla przy drucie litym, łatwa mechanizacja i robotyzacja.
- Ograniczenia: wrażliwość na przeciągi. Zdmuchnięta osłona gazowa oznacza porowatą spoinę, więc na zewnątrz potrzebne są parawany albo drut proszkowy samoosłonowy (metoda 114).
Wskazówka: czysty CO₂ jest tańszy i daje głębokie wtopienie, ale zwiększa rozprysk. Mieszanka argonu z CO₂ stabilizuje łuk i skraca czyszczenie elementów po spawaniu.
3. Metoda MIG 131 – spawanie w osłonie gazu obojętnego
Metoda spawania MIG 131 (Metal Inert Gas) polega, podobnie jak MAG, na spawaniu łukowym elektrodą topliwą w osłonie gazu, tyle że obojętnego. Stosuje się argon, hel lub ich mieszankę. Gazy obojętne nie reagują z ciekłym metalem, więc nie utleniają jeziorka i nie wypalają składników stopowych. Spawanie MIG wykonuje się tym samym półautomatem co MAG, zmieniając gaz, drut i wyposażenie podajnika.
- Zastosowanie: metodę MIG stosuje się głównie do metali nieżelaznych, zwłaszcza miedzi i aluminium oraz ich stopów, np. w przemyśle stoczniowym, transportowym i przy konstrukcjach aluminiowych.
- Zalety: wydajność zbliżona do MAG, możliwość automatyzacji, spoiny bez żużla.
- Ograniczenia: droższy gaz, wrażliwość na przeciągi, wysokie wymagania co do czystości powierzchni.
Wskazówka: miękki drut aluminiowy łatwo się zagina w podajniku, dlatego stosuje się rolki z rowkiem typu U, prowadnik teflonowy lub uchwyt push-pull. Tlenki usuwa się tuż przed spawaniem szczotką ze stali nierdzewnej przeznaczoną wyłącznie do aluminium. Szczotka używana wcześniej na stali węglowej przenosi drobiny żelaza, które wbijają się w materiał i stają się ogniskami korozji.
Więcej o spawaniu metodą MIG/MAG przeczytasz w naszym artykule: https://recall.com.pl/blog/spawanie-metoda-mig-mag-co-to-jest-i-kiedy-sie-je-stosuje/
4. Metoda TIG 141 – spawanie elektrodą nietopliwą
Metoda spawania TIG 141 (Tungsten Inert Gas) polega na spawaniu elektrodą wolframową w osłonie gazu obojętnego – najczęściej czystego argonu. Łuk jarzący się między nietopliwą elektrodą a materiałem jedynie topi krawędzie łączonych elementów. Spoiwo w postaci pręta spawacz wprowadza drugą ręką, a bardzo cienkie detale może połączyć nawet bez niego. Rozdzielenie źródła ciepła od podawania spoiwa daje pełną kontrolę nad spoiną, choć wymaga wprawy i doskonałej koordynacji obu dłoni.
- Zastosowanie: spawanie metodą TIG wykorzystywane jest tam, gdzie liczy się jakość i estetyka: przy stali nierdzewnej, aluminium, tytanie, cienkościennych rurach, instalacjach spożywczych i farmaceutycznych oraz ściegach graniowych rurociągów.
- Zalety: czyste spoiny bez rozprysku i żużla, precyzyjne dawkowanie ciepła, możliwość łączenia bardzo cienkich materiałów.
- Ograniczenia: najniższa wydajność spośród opisanych metod i wysokie wymagania wobec umiejętności spawacza.
Wskazówka: stal i miedź spawa się prądem stałym. Aluminium wymaga prądu przemiennego, który rozbija warstwę tlenku, więc potrzebna jest spawarka TIG AC/DC. Przy rurach ze stali nierdzewnej grań chroni się argonem od wewnątrz (formowanie), aby nie uległa utlenieniu.
Spawanie gazowe (metoda 311) – kiedy wciąż się sprawdza?
W procesie spawania gazowego spawacz nadtapia brzegi elementów i pręt spoiwa płomieniem acetylenowo-tlenowym, którego temperatura według brytyjskiego instytutu spawalniczego TWI sięga ok. 3200°C*. W przemyśle metodę 311 wyparły techniki łukowe, bo jest mało wydajna, a szeroka strefa nagrzania sprzyja odkształceniom. Metoda ta sprawdza się jednak wciąż przy cienkich blachach, rurach instalacyjnych i pracach remontowych. Zestaw gazowy posłuży też do cięcia, nagrzewania i lutowania twardego.
*TWI (The Welding Institute), Oxy-fuel (Oxyacetylene) Welding – A Guide to Gas Welding, cykl „Job Knowledge”
Jakie rodzaje spawania wybrać w zależności od materiału?
To właśnie rodzaj metalu decyduje o tym, jaki gaz osłonowy i jakie spoiwo można zastosować. Metoda dobra do stali konstrukcyjnej może w przypadku spawania aluminium czy miedzi dać spoinę porowatą lub w ogóle niespójną. Poniższa tabela pokazuje, od czego zacząć przy najczęściej łączonych materiałach.
| Materiał | Zalecana metoda | Na co uważać? |
| Stal niestopowa i niskostopowa (konstrukcyjna) | MAG w produkcji i warsztacie, MMA przy montażu i naprawach w terenie | Przy grubych elementach i stalach o podwyższonej wytrzymałości technologia może wymagać podgrzewania wstępnego, które ogranicza ryzyko pęknięć. |
| Stal nierdzewna | TIG przy cienkich ściankach i spoinach widocznych, MAG w produkcji seryjnej | Do MAG stosuje się mieszanki z minimalnym udziałem utleniaczy, najczęściej argon z 1–3% CO₂ lub 1–2% O₂ (grupy M12 i M13 wg PN-EN ISO 14175). Standardowy gaz do stali węglowej, np. Ar + 18% CO₂, nawęgla spoinę i wypala chrom, przez co traci ona odporność na korozję. Szczotki i tarcze do stali nierdzewnej nie mogą mieć kontaktu ze stalą węglową. Przebarwienia po spawaniu usuwa się trawieniem i pasywacją. |
| Aluminium i jego stopy | TIG prądem przemiennym lub MIG | Powierzchnię pokrywa tlenek topiący się w ok. 2050°C, podczas gdy samo aluminium topi się w ok. 660°C. Warstwę tlenków usuwa się bezpośrednio przed spawaniem. |
| Miedź | TIG lub MIG | Bardzo dobra przewodność cieplna szybko odprowadza ciepło z jeziorka, więc grubsze elementy podgrzewa się wstępnie. |