Spawanie MIG/MAG jest obecnie najczęściej stosowaną metodą spawania łukowego. Korzystają z niej zarówno warsztaty blacharskie, jak i zakłady działające w przemyśle ciężkim. Obie odmiany używają tego samego sprzętu i opierają się na tej samej zasadzie, dlatego często traktuje się je jak jedną technikę. O tym, która z nich sprawdzi się w konkretnym zadaniu, decyduje rodzaj użytego gazu osłonowego. Od tego wyboru zależy trwałość i odporność korozyjna spoiny.
Najważniejsze informacje, których dowiesz się z tego artykułu:
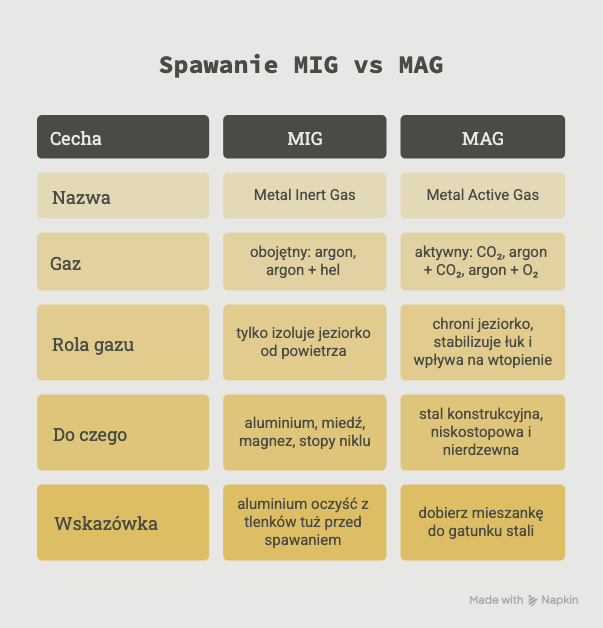
1. MIG i MAG to ta sama metoda, ale inna osłona: gaz obojętny wyłącznie izoluje roztopiony metal przed powietrzem, natomiast gaz aktywny bezpośrednio reaguje ze spoiną, wpływając na charakterystykę łuku i jakość wtopienia.
2. Wszystkie rodzaje stali, łącznie z nierdzewną, spawa się metodą MAG. MIG stosuje się do aluminium, miedzi i innych metali nieżelaznych.
3. Mieszanka gazów musi pasować do materiału. Gaz odpowiedni do stali czarnej, użyty na stali nierdzewnej, obniży jej odporność na korozję.
Chcesz poznać inne metody spawania? Więcej na ten temat przeczytasz w naszym artykule Jakie są metody spawania?
Czym jest spawanie metodą MIG/MAG?
Pełna nazwa procesu to spawanie łukowe elektrodą topliwą w osłonie gazu. Rolę elektrody pełni drut elektrodowy podawany w sposób ciągły ze szpuli. Przewodzi on prąd, a stapiając się, wypełnia złącze. Łuk elektryczny jarzy się między drutem a materiałem spawanym. Metody MIG i MAG różnią się jedną rzeczą – MIG to spawanie elektrodą topliwą w osłonie gazu obojętnego, a MAG to spawanie elektrodą topliwą w osłonie gazu aktywnego, który reaguje z ciekłym metalem.
Jak wygląda proces spawania MIG i MAG? Krok po kroku
- Uruchomienie – spawacz wciska spust uchwytu spawalniczego. Źródło prądu podaje napięcie na drut, rusza podajnik drutu, a zawór gazowy otwiera przepływ gazu, w wielu urządzeniach z krótkim wyprzedzeniem.
- Zajarzenie łuku – drut dotyka materiału i powstaje zwarcie, a zaraz po nim łuk spawalniczy. Proces prowadzi się prądem stałym. Drut lity podłącza się do bieguna dodatniego, a większość drutów samoosłonowych, używanych bez gazu, do ujemnego.
- Tworzenie jeziorka – łuk stapia koniec drutu i krawędzie łączonych elementów. Prędkość podawania drutu określa natężenie prądu, a napięcie – długość łuku.
- Osłona gazowa – gaz osłonowy wypiera z obszaru jeziorka spawalniczego tlen, azot i wilgoć. Przy drucie 1,0–1,2 mm przepływ ustawia się zwykle na 10–15 l/min. W przeciągu osłona się rozwiewa, a spoina staje się porowata.
- Prowadzenie uchwytu – uchwyt przesuwa się ze stałą prędkością, pochylony o ok. 10–20° od pionu, przy wolnym wylocie drutu ok. 10–15 mm. Zbyt długi wylot pogarsza osłonę i stabilność łuku.
- Zakończenie – łuku nie przerywa się gwałtownie, tylko najpierw wypełnia się krater końcowy. Gaz płynie jeszcze chwilę po zgaszeniu łuku, dlatego uchwyt pozostaje wtedy nad spoiną, żeby krzepnący metal się nie utlenił.
Co to jest spawanie MIG?
Skrót MIG pochodzi od angielskiego metal inert gas. Gaz obojętny, czyli czysty argon albo jego mieszanka z helem (hel zwiększa ilość ciepła przy grubszych elementach), nie reaguje z jeziorkiem, tylko izoluje je od powietrza. Takiej ochrony wymaga większość metali nieżelaznych, takich jak aluminium, miedź, magnez czy stopy niklu. W przypadku spawania MIG aluminium warstwę tlenków usuwa się szczotką ze stali nierdzewnej tuż przed pracą. Tlenki topią się w ok. 2050°C, a sam metal już w ok. 660°C, więc pozostawione na powierzchni utrudniają stopienie krawędzi.
Co to jest spawanie MAG?
Skrót MAG oznacza metal active gas. W metodzie MAG stosuje się gazy aktywne: dwutlenek węgla oraz mieszanki argonu z CO₂ lub z tlenem. Gaz aktywny stabilizuje łuk na stali, poprawia rozpływanie się spoiwa i wpływa na głębokość wtopienia. Część pierwiastków utlenia się przy tym w łuku, dlatego druty do MAG zawierają więcej krzemu i manganu, które wiążą tlen. Stal jest najczęściej łączonym materiałem, więc spawanie MAG jest stosowane znacznie częściej niż MIG.
Spawanie stali metodą MAG – jaki gaz wybrać?
Metoda MAG wykorzystuje przy stalach niestopowych i niskostopowych dwa rodzaje osłony. Czysty CO₂ (oznaczenie C1 wg ISO 14175) jest tani i pozwala głęboko wtopić spoinę, ale powoduje dużo odprysków i daje wypukłe lico. Mieszanka M21, czyli argon z 15–25% CO₂ (najpopularniejszy wariant to 82/18), zapewnia spokojniejszy łuk i gładszą spoinę, a przy wyższych prądach umożliwia pracę łukiem natryskowym. W produkcji konstrukcji stalowych liczy się czas usuwania odprysków, więc M21 często bywa bardziej opłacalna mimo droższej butli.
Czym się różni spawanie MIG od MAG?
| Cecha | MIG | MAG |
| Rozwinięcie nazwy | metal inert gas | metal active gas |
| Numer procesu wg ISO 4063 (drut lity) | 131 | 135 |
| Gaz osłonowy | obojętny: argon (I1), argon z helem (I3) | aktywny: CO₂ (C1), argon z CO₂ (M20, M21), argon z niewielkim dodatkiem CO₂ lub O₂ (M12, M13) |
| Rola gazu | wyłącznie osłona jeziorka | osłona oraz wpływ na łuk, wtopienie i skład spoiny |
| Spawane materiały | aluminium, miedź, magnez, nikiel i ich stopy | stale niestopowe, niskostopowe i wysokostopowe, w tym nierdzewne |
| Przykładowy drut | AlMg5, AlSi5 | G3Si1 (stal konstrukcyjna), 308LSi, 316LSi (stal nierdzewna) |
| Wyposażenie podajnika | rolki z rowkiem U, prowadnik teflonowy, najlepiej napęd 4-rolkowy | rolki z rowkiem V, stalowy prowadnik spiralny |
| Koszt gazu | wyższy (argon, hel) | niższy, najniższy przy czystym CO₂ |
| Typowe zastosowania | konstrukcje i zbiorniki aluminiowe, elementy z miedzi | konstrukcje stalowe, maszyny, rurociągi, przemysł stoczniowy |
Jak dobrać metodę do spawanego metalu?
Punktem wyjścia jest materiał rodzimy. Każda stal, czy to konstrukcyjna, niskostopowa, czy nierdzewna, wymaga metody MAG z odpowiednią mieszanką. Do spawania elementów z aluminium, miedzi i ich stopów służy metoda MIG. Zmiana materiału nie kończy się na wymianie butli. Drut spawalniczy dobiera się do składu materiału podstawowego, a w metodzie MIG wymienia się też rolki i prowadnik. Miękki drut aluminiowy w stalowej spirali się zakleszcza, podawanie staje się nierównomierne, a łuk gaśnie.
Metoda spawania stali nierdzewnej – MIG czy MAG?
Stal nierdzewną spawa się metodą MAG, ale w osłonie o bardzo niskiej aktywności: argonu z 2–3% CO₂ (M12) lub z 1–2% tlenu (M13). Czysty argon daje na tym materiale niestabilny łuk i słabe zwilżanie krawędzi. Z kolei mieszanka M21 wprowadza do spoiny za dużo węgla, co obniża odporność na korozję. Drut dobiera się do gatunku stali, np. 308LSi do stali 1.4301. Przebarwienia po spawaniu usuwa się trawieniem i pasywacją, bo w miejscu nalotów warstwa ochronna jest osłabiona.
Zalety spawania MIG/MAG
- Ciągłość pracy – drut podawany jest bez przerwy, więc spawacz nie zatrzymuje się na wymianę elektrody, jak przy spawaniu elektrodą otuloną.
- Wysoka wydajność stapiania – przy grubszych blachach i łuku natryskowym długie spoiny wykonuje się znacznie szybciej niż innymi metodami ręcznymi.
- Czysta spoina – przy drucie litym praktycznie nie powstaje żużel. Skraca to obróbkę po spawaniu i ułatwia układanie kolejnych warstw.
- Łatwa automatyzacja – uchwyt spawalniczy można zamontować na wózku spawalniczym lub robocie. Przy seryjnym wytwarzaniu konstrukcji stalowych daje to powtarzalne spoiny.
- Szeroki zakres grubości i pozycji – łukiem zwarciowym i pulsacyjnym spawa się cienkie blachy oraz złącza w pozycjach wymuszonych, a łukiem natryskowym grube elementy.