Spawanie TIG to metoda, która pozwala uzyskać wyjątkowo czyste, estetyczne i szczelne połączenia, także na blachach o grubości ułamka milimetra. Sięga się po nią tam, gdzie jakość spoiny liczy się bardziej niż tempo pracy: przy stali nierdzewnej, aluminium czy instalacjach pracujących pod ciśnieniem. Wymaga wprawy, ale w zamian daje spawaczowi pełną kontrolę nad każdym etapem łączenia.
Najważniejsze informacje, których dowiesz się z tego artykułu:
1. TIG to spawanie łukowe nietopliwą elektrodą wolframową w osłonie gazu obojętnego, najczęściej argonu. Spoiwo, jeśli jest potrzebne, podaje się osobno.
2. Stal i większość metali spawa się prądem stałym (DC), a aluminium i magnez prądem przemiennym (AC), który rozbija warstwę tlenków.
3. Metoda najlepiej sprawdza się przy cienkich materiałach i warstwach graniowych. Przy grubszych elementach wypełnienie wykonuje się zwykle wydajniejszą metodą MAG.
Czym jest spawanie TIG?
Skrót TIG pochodzi od angielskiej nazwy Tungsten Inert Gas welding, czyli spawania elektrodą wolframową w osłonie gazów obojętnych. W USA proces nazywa się GTAW, w Niemczech WIG, a w normie PN-EN ISO 4063 jego podstawowa odmiana ma numer 141. Na czym polega spawanie metodą TIG? To jedna ze stapiających metod spawania. Łuk jarzący się między elektrodą a materiałem topi krawędzie elementów i tworzy jeziorko ciekłego metalu, które po przesunięciu łuku krzepnie w spoinę.
Elektroda wolframowa i sprzęt spawalniczy TIG
Wolfram topi się w temperaturze ok. 3400°C, więc elektroda wolframowa nie przechodzi do spoiny, tylko podtrzymuje łuk. Jej rodzaj rozpoznaje się po kolorze końcówki: zielona oznacza czysty wolfram, szara dodatek tlenku ceru, a niebieska tlenku lantanu. Elektrodę osadza się w uchwycie (palniku) zasilanym ze spawarki. Gaz ochronny płynie z butli przez reduktor i ma zabezpieczać jeziorko przed dostępem powietrza.
Chcesz dowiedzieć się więcej o innych metodach spawania? Sprawdź nasz artykuł: https://recall.com.pl/blog/jakie-sa-metody-spawania-mig-mag-tig-i-inne/
Rodzaje spawania TIG
Spawanie TIG z drutem i bez drutu – jak powstaje spoina
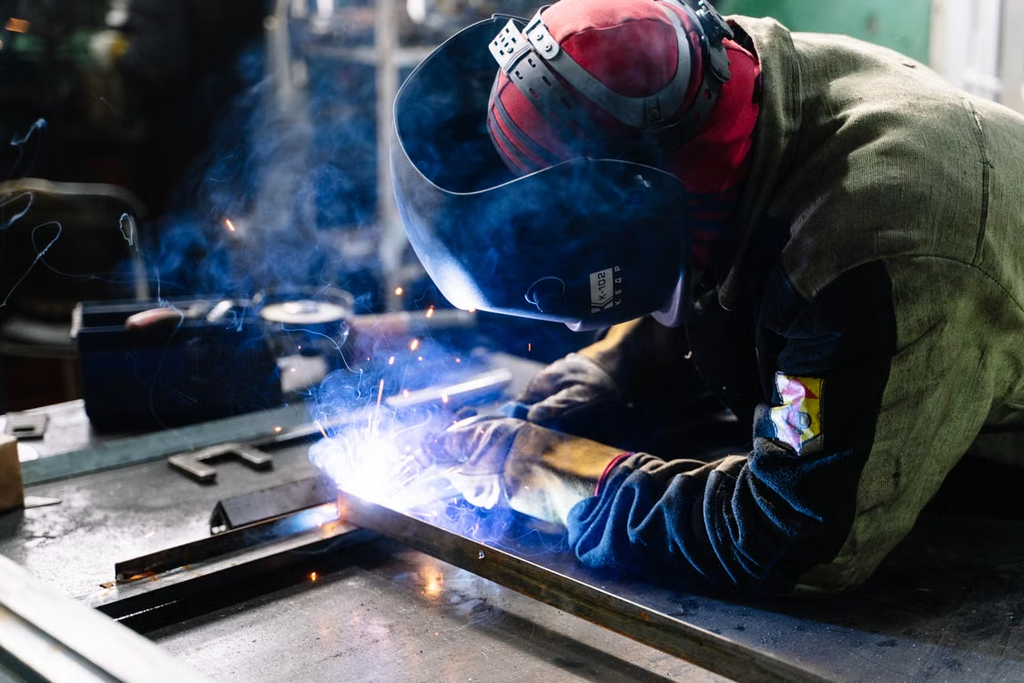
Przy cienkich, ciasno spasowanych elementach spoinę tworzy wyłącznie przetopiony materiał rodzimy. Gdy szczelina przekracza ok. 1 mm albo krawędzie są ukosowane, potrzebny jest materiał dodatkowy. Może to być pręt o długości ok. 1 m, a przy spawaniu zmechanizowanym drut z podajnika. Spoiwo dobiera się do gatunku spawanego metalu. Jego ilość nie zależy od natężenia prądu, więc spawacz dokłada tyle, ile wymaga złącze. To bardzo ułatwia wykonanie warstwy graniowej.
Spawanie TIG prądem stałym (DC) i przemiennym (AC)
Prąd stały (DC) z elektrodą na biegunie ujemnym to standard przy stali, miedzi, niklu i tytanie. Większość ciepła trafia wtedy w materiał, a elektroda mniej się nagrzewa. Spawanie aluminium i magnezu wymaga prądu przemiennego (AC). W półokresie dodatnim łuk rozbija trudnotopliwą warstwę tlenków, a w ujemnym zapewnia przetop. Proporcje obu faz ustawia się parametrem balansu AC, dlatego do aluminium potrzebna jest spawarka AC/DC.
Spawanie impulsowe, orbitalne i zmechanizowane
W spawaniu impulsowym prąd cyklicznie przełącza się między wartością podstawową a szczytową. Jeziorko jest mniejsze i łatwiej nad nim zapanować w pozycjach przymusowych oraz na cienkich blachach, gdzie występuje ryzyko przepalenia. Spawanie orbitalne polega na obrocie głowicy wokół nieruchomej rury, co daje powtarzalne spoiny w instalacjach spożywczych i chemicznych.
Co można spawać tigiem? Materiały i parametry
- Stal nierdzewna i kwasoodporna: prąd DC, argon. Przy spawaniu TIG stali nierdzewnej w rurach grań osłania się od wewnątrz gazem formującym. Bez tego utlenia się i traci odporność na korozję.
- Aluminium i jego stopy: prąd AC, argon lub argon z helem. Orientacyjnie przyjmuje się ok. 40 A na każdy milimetr grubości ścianki. Tlenki usuwa się tuż przed spawaniem, bo szybko odtwarzają się na powierzchni.
- Stal niestopowa: prąd DC, argon, orientacyjnie ok. 45 A na milimetr przy spawaniu jednowarstwowym. Przy spawaniu stali konstrukcyjnej TIG stosuje się głównie do cienkich elementów i grani.
- Miedź i jej stopy: prąd DC. Czysty hel lub mieszaniny argonu z helem podnoszą temperaturę łuku, co ułatwia przetop materiału szybko odprowadzającego ciepło.
- Tytan, nikiel i ich stopy: prąd DC, argon wysokiej czystości. Tytan wymaga osłony gazowej także za uchwytem, bo w wysokiej temperaturze pochłania tlen i azot, przez co staje się kruchy.
- Zakres grubości: od ok. 0,3 mm dla stali i 0,5 mm dla aluminium i miedzi. Powyżej ok. 4 mm metoda przestaje się opłacać. TIG wykonuje wtedy grań, a warstwy wypełniające kładzie się metodą MAG.
- Przepływ gazu: zazwyczaj wynosi 5–10 l/min (zależnie od średnicy elektrody i dyszy). Warto pamiętać, że więcej nie znaczy lepiej – nadmierny wypływ wywołuje turbulencje i zaciąga powietrze prosto do jeziorka, niszcząc osłonę.
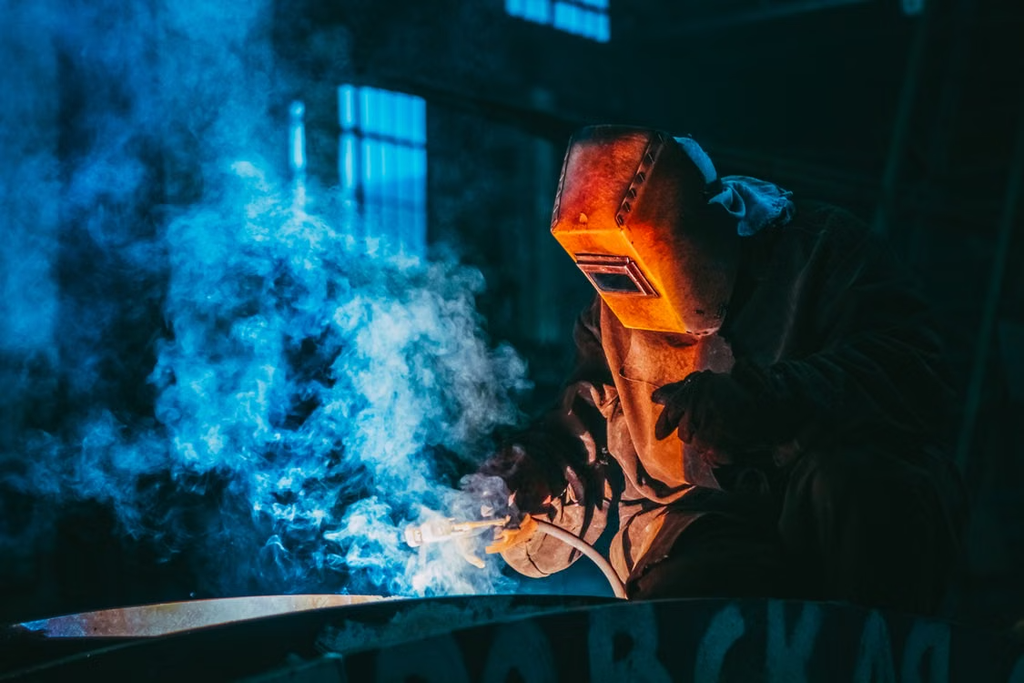
Technika spawania tigiem – jak panować nad procesem spawania?
Przygotowanie spoiny zaczyna się od oczyszczenia powierzchni do metalicznego połysku, bo rdza, farba i tłuszcz wywołują porowatość. Łuk spawalniczy zajarza się bezdotykowo impulsem wysokiej częstotliwości (HF) albo metodą Lift: elektrodę przykłada się do materiału i unosi, a spawarka zapala łuk przy niskim prądzie. Spawanie TIG Lift sprawdza się tam, gdzie HF zakłócałby pracę elektroniki. Łuk zajarza się zawsze w linii spoiny, bo ślad obok złącza to potencjalne miejsce pęknięć.
W trakcie spawania trzymaj się tych zasad:
- Elektrodę szlifuj wzdłużnie na stożek o długości ok. 2–2,5 jej średnicy. Wysunięcie z dyszy powinno wynosić 3–6 mm.
- Uchwyt prowadź pod kątem ok. 70–80° do powierzchni, a pręt pod niskim kątem, podając spoiwo do przedniej krawędzi jeziorka spawalniczego.
- Utrzymuj łuk o długości zbliżonej do średnicy elektrody. Dłuższy łuk podnosi napięcie, poszerza spoinę i osłabia osłonę gazową.
- Koniec pręta trzymaj w strefie gazu. Utleniony wprowadza do spoiny tlenki.
- Po kontakcie elektrody z jeziorkiem przerwij pracę i przeszlifuj wolfram, bo zanieczyszczona końcówka destabilizuje łuk.
- Po wygaszeniu łuku nie odsuwaj palnika, dopóki trwa wypływ gazu. Spoina i elektroda stygną wtedy pod gazem osłonowym i nie ulegają utlenieniu.
Zalety spawania TIG i zastosowanie w przemyśle
Spawanie TIG jest między innymi stosowane tam, gdzie liczy się szczelność złącza spawanego, wysoka estetyka i odporność na korozję.
Zalety:
- brak odprysków i żużla, więc spoina zwykle nie wymaga dodatkowej obróbki po spawaniu,
- niezależne dozowanie ciepła i spoiwa, co zapewnia precyzyjną kontrolę nad jeziorkiem spawalniczym,
- możliwość spawania we wszystkich pozycjach,
- niewielka ilość dymów spawalniczych,
- łatwa mechanizacja i robotyzacja procesu.
Zastosowanie TIG w przemyśle:
- przemysł spożywczy i farmaceutyczny: instalacje ze stali nierdzewnej, w których gładka grań nie zatrzymuje zanieczyszczeń;
- przemysł chemiczny i petrochemiczny: rurociągi, zbiorniki, wymienniki ciepła;
- przemysł lotniczy i kosmiczny: elementy ze stopów aluminium, tytanu i niklu;
- motoryzacja i motorsport: ramy, układy wydechowe, konstrukcje z cienkościennych rur;
- energetyka: rurociągi i elementy kotłów.